内容摘要
保护性涂层通常是许多此类项目的主要腐蚀控制手段——因为需要有效地保护大型钢结构并提供长期防护。虽然这通常是设计和规范过程中的首要任务,但当面对压缩的项目时间表时,确保保持长期性能可能是一个挑战,因为喷涂被视为 "无可避免之灾祸"。
在这种情况下,快速干燥的涂料系统可以用来提高涂装工艺的生产效率,特别是如果涂料系统的每一道涂层都能更快地干燥,并与后续涂层一起复涂。虽然这似乎是一个很有吸引力的选择,但必须仔细权衡确保不牺牲涂料系统的耐久性,因为越来越多的人要求涂料系统的使用寿命延长。
为什么要快速涂装?
涂装作业通常被视为制造或建造周期的末端工序:
- 现场施工场景:涂装往往被安排在作业清单末尾,随着投产/调试临近,其工期常面临压缩压力
- 制造阶段场景:在焊接及其他车间/船厂作业完成后,涂装常作为最后工序,且为快速腾出场地承接新项目,涂层构件需加速转移
- 小型部件场景:涂装于机械竣工后、部件发运前进行,该环节同样存在加快进度的紧迫需求
提升涂装作业效率的关键要素有哪些?
影响涂装生产率的因素虽多,但可归为以下关键领域:
- 已妥善预处理的钢材可得性、喷涂设备类型、人力配置、车间布局、检验程度等;
- 涂料体系的特性,包括涂层道数、规定干膜厚度(DFT)、体积固含率、干燥时间、最小覆涂间隔等;
- 涂装时的作业环境条件:
(i) 物理干燥及化学固化(如环氧等双组分体系)取决于施工温度及后续暴露温度;对溶剂型方案,通风亦可能产生影响。
(ii) 借助湿气固化的体系,如硅酸锌底漆,受湿度影响;相对湿度较低时,施工进度放缓,有时需强制润湿底漆以减轻对生产率的影响。
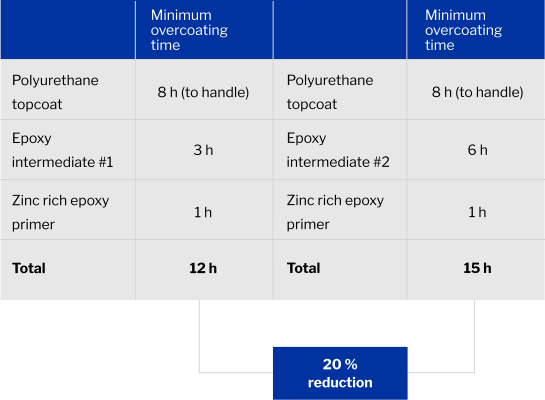
在多层涂料系统中,不同的性能可以加快涂料系统的生产效率。从典型的三层涂料方案来看,如用于沿海或近海环境中的钢结构,减少最初两层涂料的最短涂覆时间对生产效率有显著影响。而对于最后一层涂料,重点是确保涂料系统发展出足够的机械性能,使其能够更快地处理,而不会损坏。
示意图(如下图)显示了如何减少三层涂料系统中其中一层的过涂层时间,可以提供显著的改善,对钢结构制造者和项目进度有积极的好处。
通常情况下,在比较不同的涂料系统时,往往只看产品的干燥时间,但很少能显示出完整的情况,特别是当这也会受到不同地点的环境条件的严重影响。
涂层性能受到怎样的影响?
更快速固化、更高生产效率涂料体系可能对其性能产生影响。这取决于多种因素,应注意以下事项:
- 在制备更快速固化的双组份产品时,必须平衡固化速度与涂层体系最终机械性能之间的关系。
- 过快的固化速度可能导致涂膜抗裂性降低,进而削弱长期防腐性能。
- 在实际现场施工中通常遇到的较高漆膜厚度下,开裂现象会比规格书中描述的情况更为明显。
涂层体系中的开裂或剥离可能发生在任何涂层。当然,这仅在失效穿透涂层到达钢材基材,或在涂层预期寿命内可能到达基材时,才成为一种潜在腐蚀威胁,从而要求早于预期的维护。
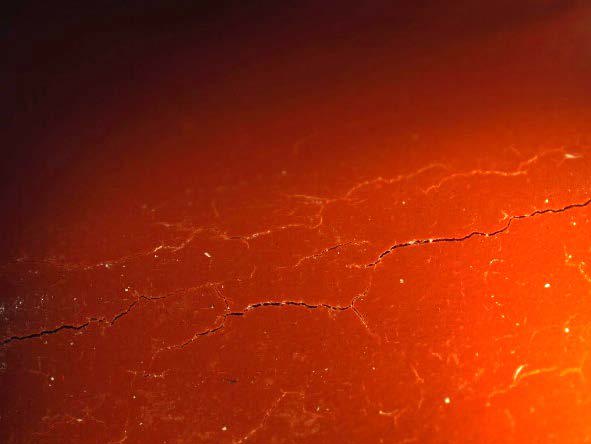
左图:300-400微米的快干环氧树脂的典型开裂故障。
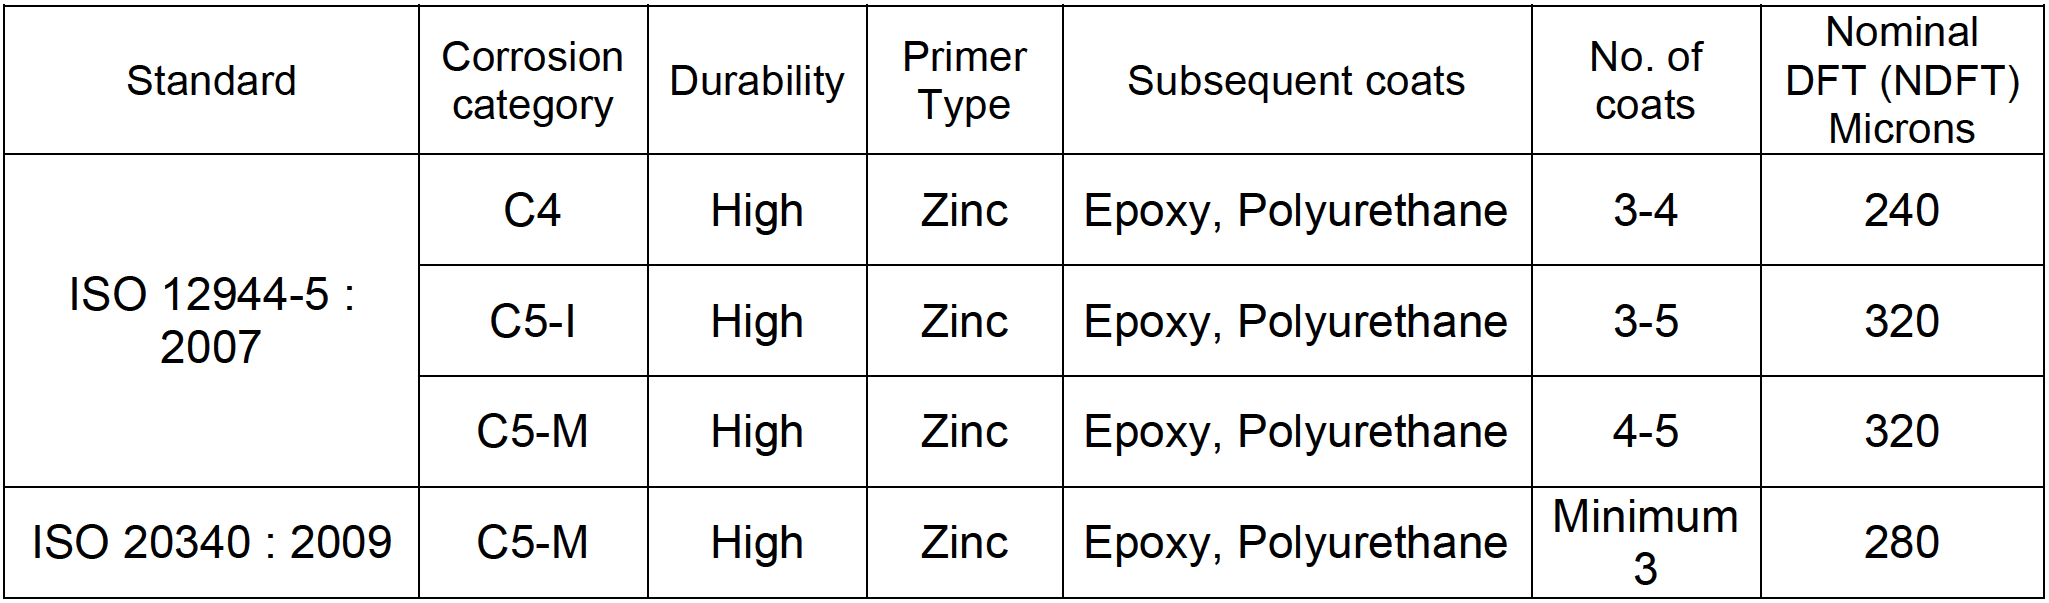
表1(如下)显示了两个常见标准ISO 12944-5 : 2007和ISO 20304 : 2009的例外情况。
表1:常用标准中的典型涂料方案厚度。
因此,必须了解涂层体系不仅在建议干膜厚度下,而且在高于建议厚度时的性能表现。一份完善的规范应列出最低(通常为建议干膜厚度的80%)和最高漆膜厚度,以免存疑。ISO 12944-5将最高膜厚定义为“可接受的最高干膜厚度,超过此厚度,涂料或涂料体系的性能可能受到影响”。该标准还额外建议,为免存疑,最高干膜厚度不应大于标称干膜厚度的3倍。
表2(如下)显示了作为中间体的常用环氧涂料体系在经过抗裂性评估后的样品。按照NACE TM0404 : 2004 : 第9.2节中的描述,对从+60°C到-30°C循环温度暴露21天后的测试样品进行了评估。
表2:两种膜厚(推荐的DFT和两倍于推荐的DFT)对单层 快干 环氧树脂 在经历热循环后的抗裂性表现(NACE TM0404 : 2004 : 第9.2节)。
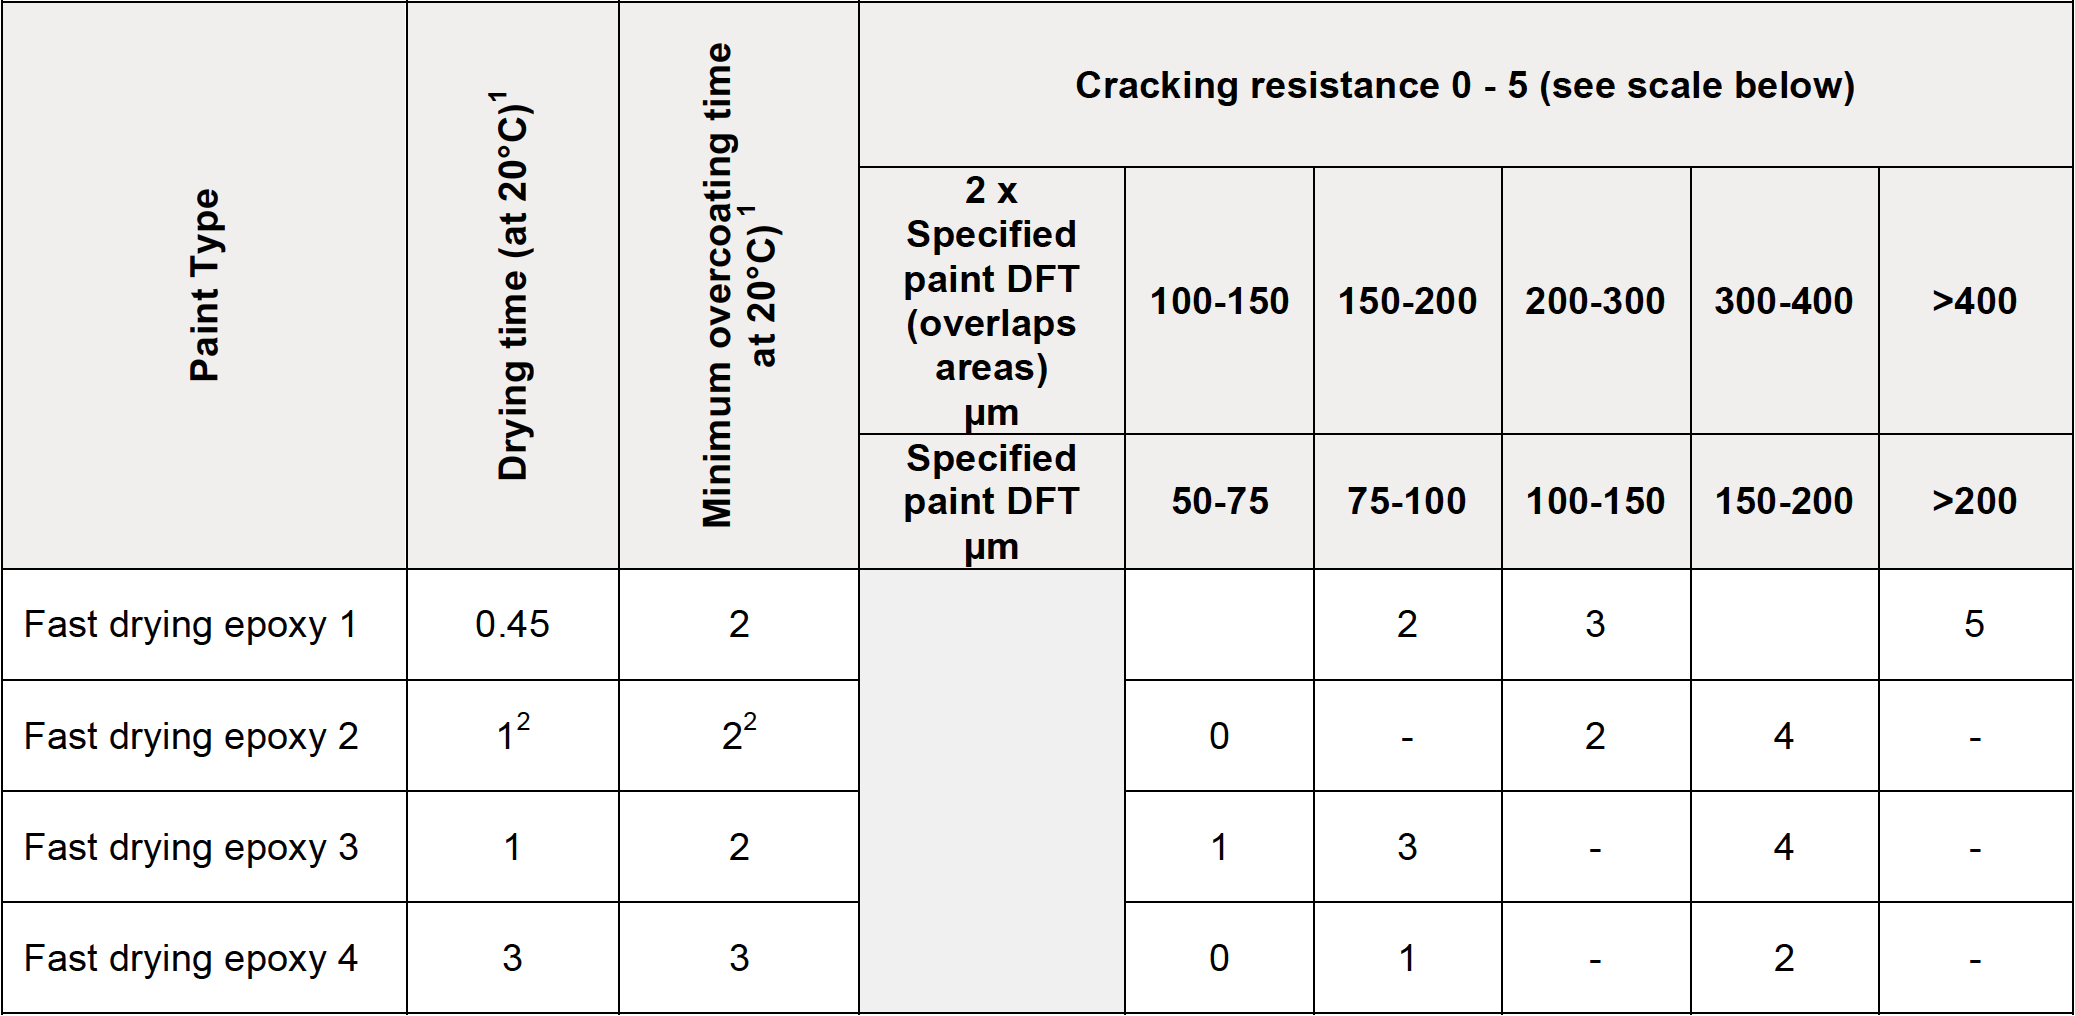
0级 - 显微镜下未观测到裂纹
1级 - 显微镜下观测到表面裂纹,钢材保护未受损
2级 - 显微镜可见但肉眼不可见裂纹,钢材保护未受损
3级 - 肉眼可见细小裂纹,钢材保护基本无损
4级 - 肉眼可见连续裂纹,钢材保护已受损
5级 - 肉眼可见连续深裂纹,明显涂层失效
1 根据网上提供的产品资料
2 在23℃下测量
表3(如下)重复了上述评估中,在富锌环氧底漆层上以推荐DFT为100微米时,表现最好和最差的体系。
表3:两种膜厚(推荐的DFT和两倍于推荐的DFT)对涂在锌环氧底漆上的单层快干环氧树脂,经历热循环后抗裂性表现 (NACE TM0404 : 2004 : 第9.2节)
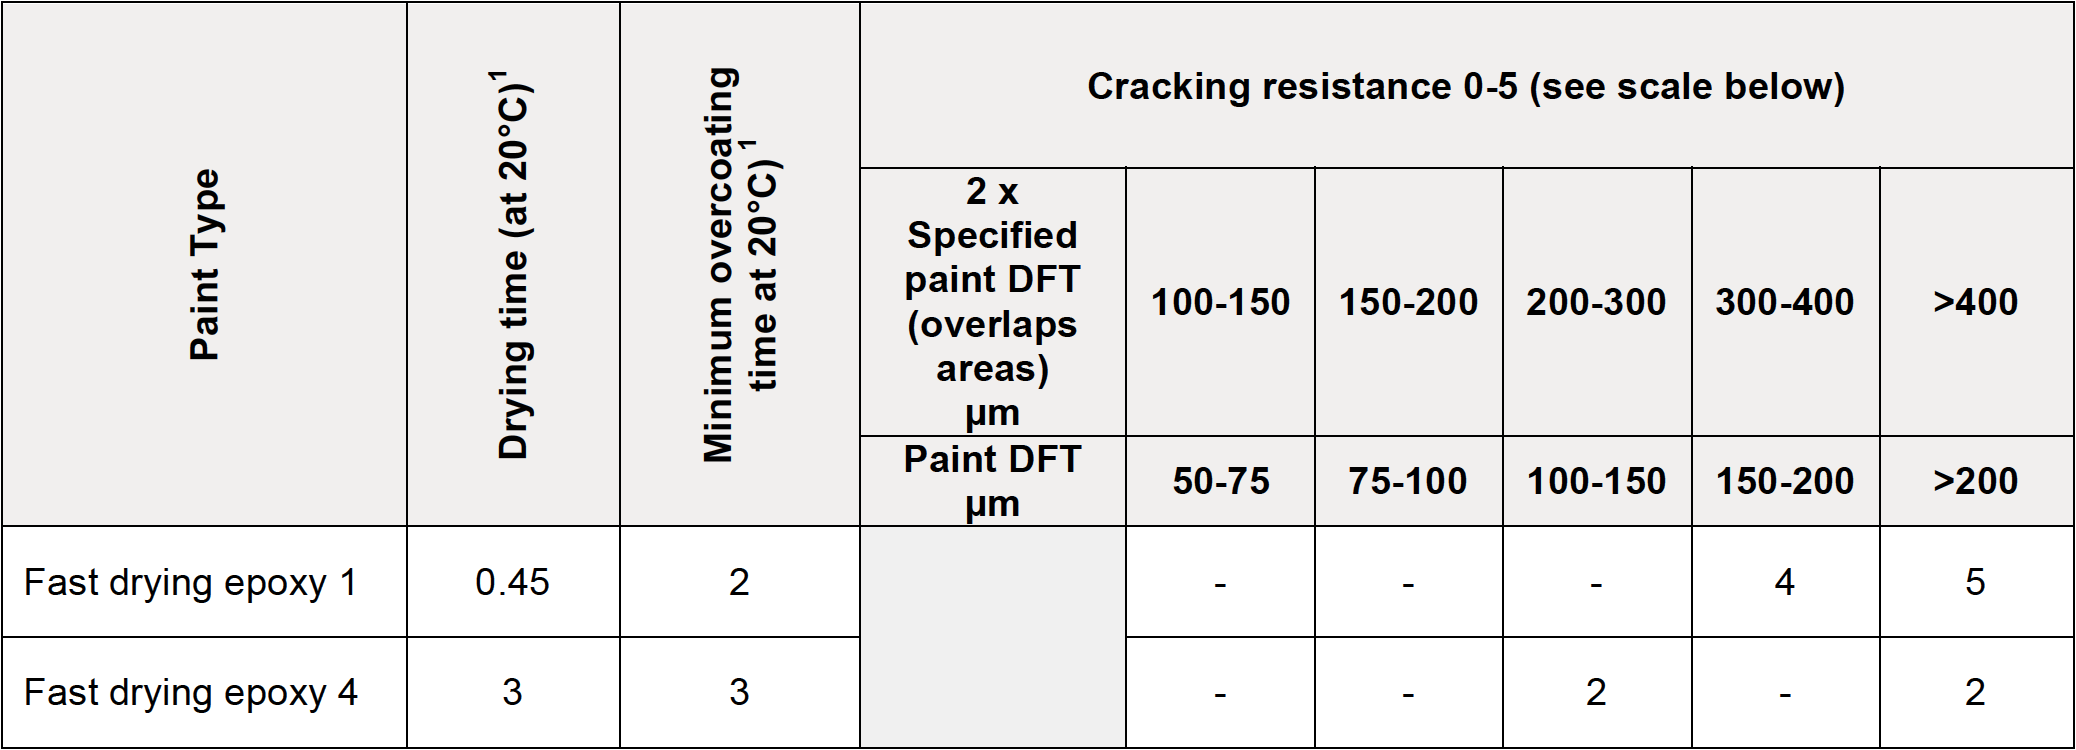
0级 - 显微镜下未观测到裂纹
1级 - 显微镜下观测到表面裂纹,钢材保护未受损
2级 - 显微镜可见但肉眼不可见裂纹,钢材保护未受损
3级 - 肉眼可见细小裂纹,钢材保护基本无损
4级 - 肉眼可见连续裂纹,钢材保护已受损
5级 - 肉眼可见连续深裂纹,明显涂层失效
1 根据网上提供的产品资料
2 在23℃下测量
我们能得出什么结论?
上述实验表明,虽然对提高涂料材料的固化速度有显著的好处,但对长期性能也有挑战。在寻求生产效率的提高时,需要对此进行平衡。
此外,它表明需要更好地了解某些产品类型的过厚影响,而历史上主要的重点是避免厚度不足,因为这是提供长期腐蚀保护的关键手段。